
کاپی رائٹ © 2022 Adewo Automation Equipment Co., Ltd. جملہ حقوق محفوظ ہیں۔
Links Sitemap RSS XML رازداری کی پالیسی

کاغذی تھیلے ہر جگہ ہیں— گروسری اسٹورز، ریٹیل شاپس، ٹیک آؤٹ کاؤنٹر۔ لیکن ہر صاف، اچھی طرح سے جوڑے ہوئے کاغذی تھیلے کے پیچھے ایک ایسا آلہ ہوتا ہے جو زیادہ تر لوگ کبھی نہیں دیکھتے: ڈائی۔ ایک کاغذی بیگ ڈائی ایک پلائیووڈ بورڈ ہے جس میں تیز سٹیل کے اصول (کٹنگ رول) اور کریزنگ رولز لیزر کٹ سلاٹس میں سیٹ کیے گئے ہیں۔ جب کاغذ پر دبایا جاتا ہے، تو یہ بیگ کی شکل کو کاٹتا ہے اور ایک ہی جھٹکے میں فولڈ لائنز بناتا ہے۔
اگر آپ پیکیجنگ کے کاروبار میں ہیں، تو یہ جان کر کہ یہ ڈیز کیسے بنتی ہیں — اور انہیں تیز اور درست طریقے سے کیسے بنایا جاتا ہے — آپ کی پیداوار میں حقیقی فرق لا سکتا ہے۔ یہ گائیڈ آپ کو ڈائی میکنگ کے مکمل عمل سے قدم بہ قدم چلائے گا۔
قدموں میں کودنے سے پہلے، آئیے واضح کریں کہ آپ اصل میں کیا بنا رہے ہیں۔
کاغذی تھیلی ڈائی ایک سٹیل قاعدہ ڈائی ہے۔ اس کے تین اہم حصے ہیں:
- ڈائی بورڈ: ایک موٹا پلائیووڈ بورڈ، عام طور پر 12-18 ملی میٹر، برچ یا میپل کے برتنوں سے بنایا جاتا ہے۔ اسے مضبوط، چپٹا اور مستحکم ہونا ضروری ہے — کیونکہ کوئی بھی وارپنگ پوری ڈائی کو ختم کر دے گی۔
- کاٹنے کے اصول: اسٹیل کے پتلے بلیڈ، عام طور پر 2pt یا 3pt موٹائی، جو کاغذ کے ذریعے کاٹتے ہیں۔
- کریزنگ کے اصول: چھوٹے، دو ٹوک اصول جو کاغذ میں فولڈ لائنوں کو کاٹے بغیر دباتے ہیں۔
ایک ڈیزائنر CAD سافٹ ویئر (AutoCAD، Illustrator، یا Cimex) میں ڈائی لے آؤٹ بناتا ہے، مختلف رنگوں یا تہوں کا استعمال کرتے ہوئے کٹنگ لائنوں کو کریزنگ لائنوں سے الگ کرتا ہے۔ فائل کو DXF یا DWG کے طور پر برآمد کیا جاتا ہے - ڈائی میکنگ سافٹ ویئر کے معیاری فارمیٹس۔ اس کے بعد عمل ورکشاپ میں منتقل ہوتا ہے۔
شروع کرنے سے پہلے، یقینی بنائیں کہ آپ کے پاس ہے:
- ڈائی بورڈ: 12-18 ملی میٹر لیزر گریڈ پلائیووڈ (برچ یا میپل)
- کاٹنے کے اصول: 2pt (0.71mm) یا 3pt (1.07mm) سٹیل کے اصول
- کریزنگ رولز: عام طور پر 2pt یا 3pt، کٹنگ رولز سے چھوٹا
- ربڑ کے اخراج کا مواد: کاغذ کو کاٹنے کے بعد بند کرنے کے لیے ربڑ کی پٹیاں قواعد کے گرد رکھی جاتی ہیں۔
- CAD ڈیزائن فائل: DXF یا DWG فارمیٹ
- لیزر کاٹنے والی مشین (یا ایک تک رسائی)
- رول موڑنے کا سامان (دستی یا خودکار)
-کریزنگ کٹنگ مشین
سب کچھ ڈیزائن کے ساتھ شروع ہوتا ہے. آپ کو ایک CAD ڈرائنگ کی ضرورت ہے جو ظاہر کرے کہ بیگ کہاں کاٹا جائے گا اور اسے کہاں فولڈ کیا جائے گا۔ اسے مرنے کے لیے ایک روڈ میپ سمجھیں۔
- بیگ کے انداز، سائز، کاغذ کی موٹائی، اور فولڈنگ کی ساخت کی تصدیق کریں۔
- DXF یا DWG فارمیٹ میں CAD فائل بنائیں یا وصول کریں۔
- تین قسم کی لائنوں کو واضح طور پر نشان زد کریں: کٹنگ لائنز (ٹھوس)، کریزنگ لائنز (ڈاٹڈ یا ڈیشڈ) اور اگر ضرورت ہو تو سوراخ کرنے والی لائنیں۔
- اپنے طول و عرض کو دو بار چیک کریں۔ ڈیزائن میں ایک چھوٹی سی غلطی ڈائی میں ایک بڑی غلطی بن جاتی ہے۔
ڈیزائن تیار ہونے کے بعد، DXF فائل کو لیزر کٹنگ سافٹ ویئر میں درآمد کریں۔
- پیمانہ اور اصل نقطہ سیٹ کریں۔
- تہوں کا نقشہ بنائیں تاکہ سافٹ ویئر کو معلوم ہو کہ کون سی لائنیں لائنیں کاٹ رہی ہیں اور کون سی کریز لائنز ہیں۔
- ڈائی بورڈ کی موٹائی اور مواد کی قسم درج کریں۔
- لیزر پاور، کٹنگ اسپیڈ اور کرف معاوضہ سیٹ کریں۔
"کیرف" اس سلاٹ کی چوڑائی ہے جو لیزر بورڈ میں جلتی ہے۔ یہ اہم ہے۔ اگر سلاٹ بہت چوڑا ہے تو اصول ڈھیلا ہو جائے گا اور پریس رن کے دوران باہر نکل سکتا ہے۔ اگر سلاٹ بہت تنگ ہے، تو بورڈ تپ سکتا ہے یا تقسیم بھی ہو سکتا ہے۔ معیاری سلاٹ کی چوڑائی 2pt (تقریبا 0.71mm) یا 3pt (تقریبا 1.07mm) ہے۔
مشین کی میز پر پلائیووڈ ڈائی بورڈ رکھیں۔ اسے صفر پوائنٹ کے ساتھ سیدھ میں رکھیں اور اسے محفوظ طریقے سے بند کریں۔ ایک بورڈ جو کاٹنے کے دوران بدل جاتا ہے اس کا مطلب ہے ایک تباہ شدہ مرنا۔ زیادہ تر جدید مشینیں لیزر کو مستقل فاصلے پر رکھتے ہوئے بورڈ کی موٹائی میں معمولی تغیرات کو ایڈجسٹ کرنے کے لیے پروب یا آٹو فالونگ سسٹم کا استعمال کرتی ہیں۔
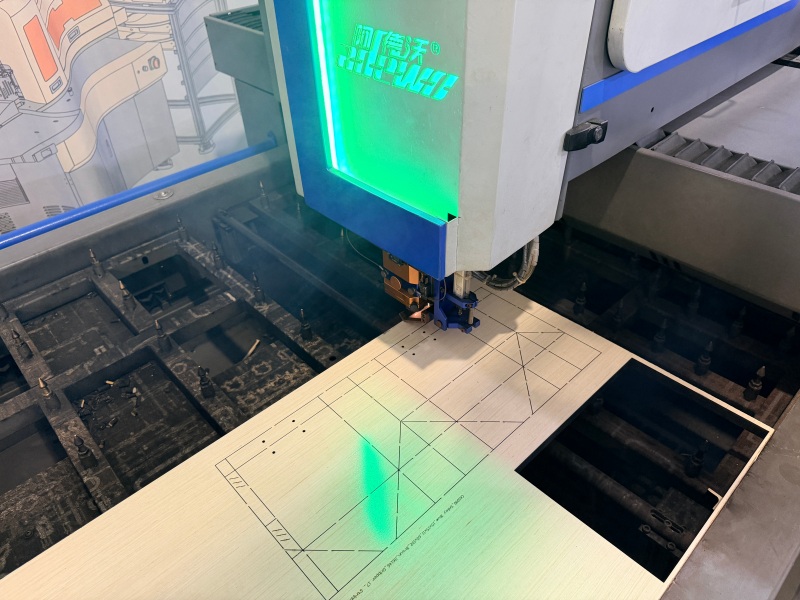
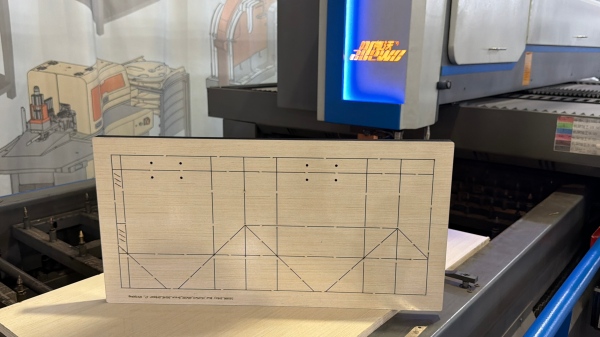
یہیں سے موت کی شکل اختیار کرنا شروع ہوتی ہے۔ ایک CO2 لیزر کٹنگ اور کریزنگ لائنوں کے ساتھ ساتھ پلائیووڈ میں عین مطابق سلاٹس کو جلاتا ہے۔
- کاٹنے کا پروگرام شروع کریں اور پہلے چند سلاٹس کی نگرانی کریں۔
- چیک کریں کہ سلاٹ کی چوڑائی اور گہرائی آپ کی خصوصیات سے مماثل ہے۔
- پلوں پر نظر رکھیں — چھوٹے کٹے ہوئے حصے جو ڈائی بورڈ کو قریب سے فاصلہ والے اصولوں کے درمیان ایک ساتھ رکھتے ہیں۔
- کاٹنے کے بعد، فضلہ مواد کو ہٹا دیں اور بورڈ کا معائنہ کریں.
لیزر پورے راستے میں نہیں کاٹتا ہے۔ یہ تختے کے نچلے حصے کو برقرار رکھتے ہوئے قواعد کو محفوظ طریقے سے رکھنے کے لیے کافی گہرائیوں کو جلا دیتا ہے۔
اب آپ کو ڈائی ڈیزائن سے ملنے کے لیے سٹیل کے قوانین کی شکل دینے کی ضرورت ہے۔ کاٹنے کے قوانین تیز بلیڈ ہیں؛ کریزنگ کے اصول دو ٹوک اور قدرے چھوٹے ہیں۔
- اپنے ڈائی بورڈ کے لیے صحیح اصول کی موٹائی اور اونچائی کا انتخاب کریں۔
- CAD ڈیزائن میں منحنی خطوط اور کونوں سے ملنے کے لیے قواعد کو موڑیں۔
- ہر اصول کو مطلوبہ لمبائی میں کاٹ دیں۔
- پیچیدہ شکلوں کے لیے، آپ کو کریکنگ کو روکنے کے لیے اسٹریس پوائنٹس پر قواعد کو پل (نشان) کرنے کی ضرورت پڑ سکتی ہے۔
دستی دکانوں میں، یہ رول بینڈر اور رول کٹر کے ساتھ کیا جاتا ہے۔ زیادہ جدید دکانوں میں، ایک خودکار موڑنے والی مشین ڈیجیٹل فائل سے پورے عمل کو ہینڈل کرتی ہے، بہت کم دستی غلطی کے ساتھ موڑنے اور کاٹنے کے قواعد۔
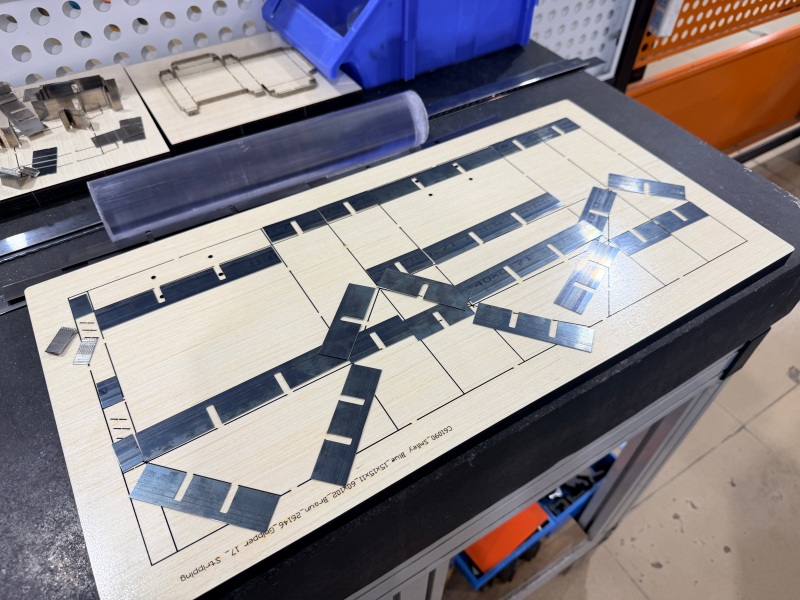
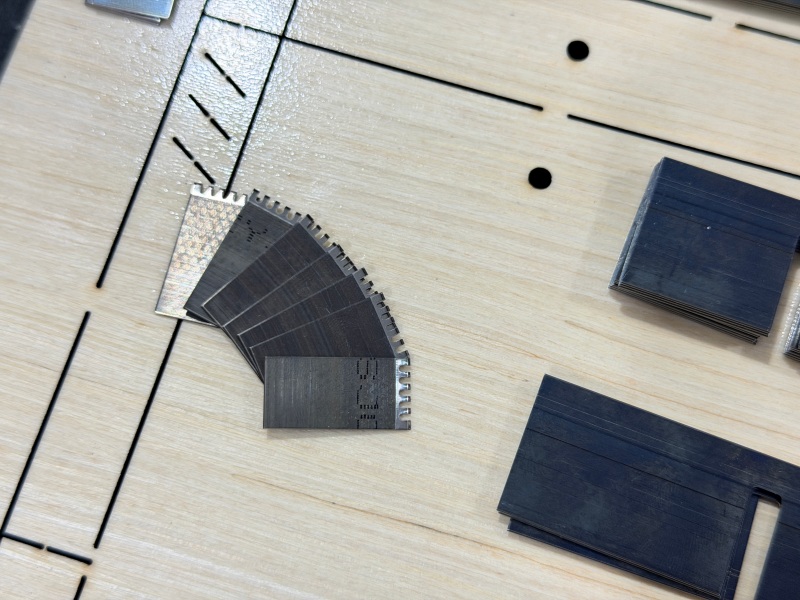
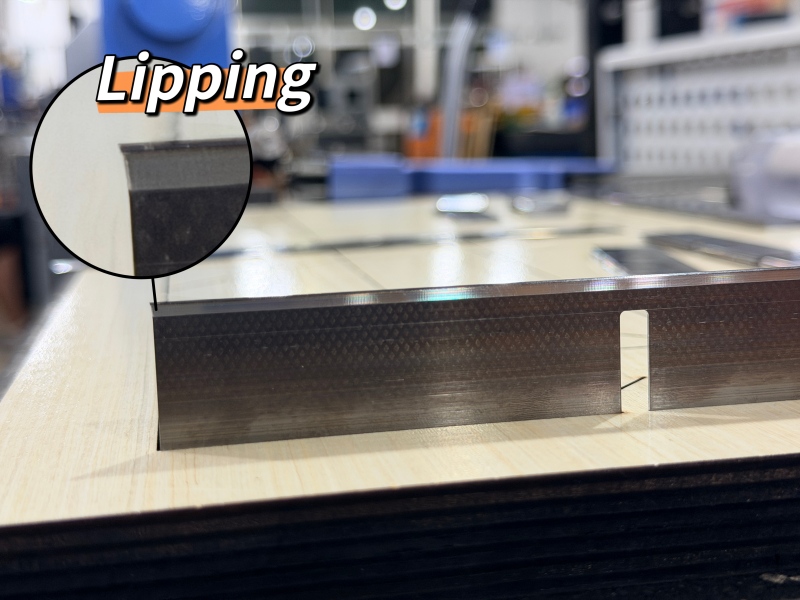
بورڈ کٹ اور رولز کی شکل میں، یہ ڈائی کو جمع کرنے کا وقت ہے.
- کٹنگ لائنوں کے ساتھ سلاٹ میں کاٹنے کے اصول داخل کریں۔
- کریز لائنوں کے ساتھ کریزنگ رولز داخل کریں۔
- چیک کریں کہ ہر قاعدہ صحیح اونچائی پر بیٹھتا ہے اور اس کی سلاٹ میں مضبوطی سے فٹ بیٹھتا ہے۔
- یقینی بنائیں کہ تمام اصول برابر ہیں۔ ایک اصول جو بہت اونچا بیٹھتا ہے وہ بہت گہرا کٹ جائے گا۔ جو بہت نیچے بیٹھتا ہے وہ کاغذ پوری طرح سے چھوٹ جائے گا۔
اس قدم کو اکثر "قاعدہ اندراج" یا "ڈائی اسمبلی" کہا جاتا ہے۔ یہ تفصیل سے کام ہے، لیکن اسے صحیح طریقے سے حاصل کرنے کا مطلب ہے کلین کٹ اور گندے کے درمیان فرق۔
قواعد میں ہونے کے بعد، آپ کو ربڑ کی ضرورت ہے۔ ربڑ کی پٹیوں کو اصولوں کے ارد گرد رکھا جاتا ہے، کٹنگ ایج سے قدرے اونچا۔ ان کا کام آسان ہے: جب ڈائی دباتا ہے اور کاغذ کو کاٹتا ہے، ربڑ کاغذ کو ڈائی سے پیچھے دھکیل دیتا ہے تاکہ یہ چپک نہ جائے۔
- ربڑ کی پٹیوں کو تمام اصولوں کے گرد یکساں طور پر رکھیں۔
- یقینی بنائیں کہ ربڑ اصول کے کنارے سے اونچا بیٹھا ہے۔
- چیک کریں کہ ربڑ کسی بھی کٹائی یا کریزنگ ایریا کو مسدود نہیں کرتا ہے۔
- کاغذ کے ایک ٹکڑے کو ڈائی کے خلاف دبا کر اور اسے اٹھا کر انجیکشن کی جانچ کریں۔
ڈائی پروڈکشن میں جانے سے پہلے، آپ کو اسے جانچنے کی ضرورت ہے۔
- اصلی کاغذی تھیلے کے مواد پر ٹیسٹ کٹ چلائیں۔
- کاٹنے کا معیار چیک کریں: کیا کٹ صاف ہیں؟ کیا کاغذ مکمل طور پر کاٹا گیا ہے؟
- کریز کا معیار چیک کریں: کیا کاغذ کریز کی لکیروں کے ساتھ صاف طور پر فولڈ ہوتا ہے؟ کسی بھی کریکنگ یا پھاڑنے کا مطلب ہے کہ کریزنگ رولز کو ایڈجسٹمنٹ کی ضرورت ہے۔
- انجیکشن چیک کریں: کیا کاغذ ڈائی سے آسانی سے نکلتا ہے؟
- ضرورت کے مطابق کسی بھی اصول یا ربڑ کو ایڈجسٹ کریں۔
- ایک بار جب سب کچھ درست ہوجائے تو، ڈائی کو صاف کریں، اس پر بیگ کی قسم اور سائز کے ساتھ لیبل لگائیں، اور اسے صحیح طریقے سے اسٹور کریں۔
پیپر بیگ ڈائی میکنگ میں، آلات کے اہم مراحل میں ڈائی بورڈ کو کاٹنا، سٹیل کے اصولوں کو موڑنا، اور کریزنگ رولز تیار کرنا ہیں۔ ایڈیو تین مشینیں پیش کرتا ہے جو ان مراحل کا احاطہ کرتی ہے۔ ہر ایک کو الگ الگ یا چھوٹی پروڈکشن لائن کے حصے کے طور پر استعمال کیا جا سکتا ہے۔
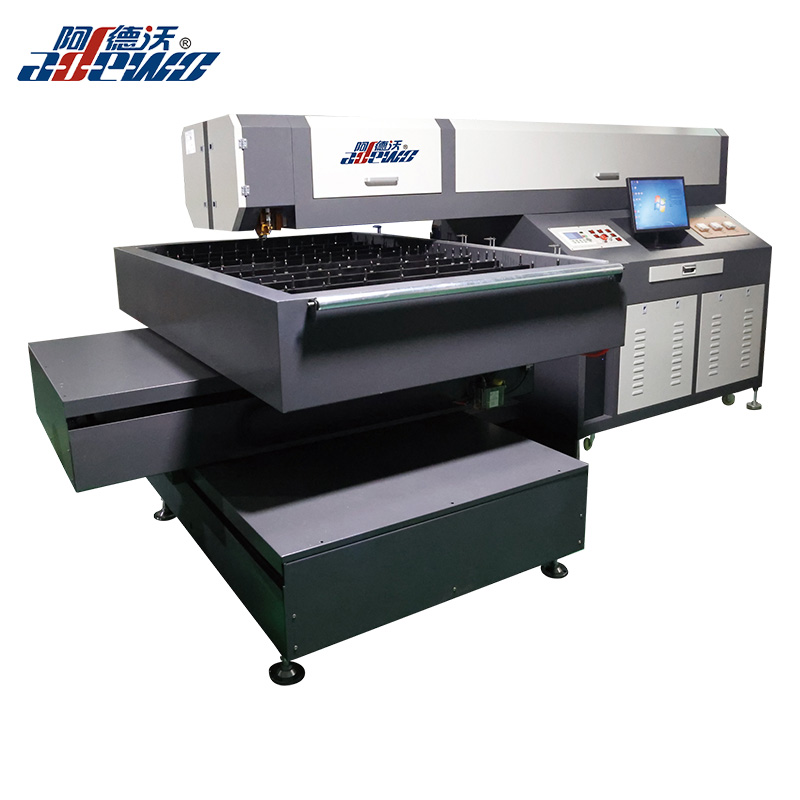
1. ADW-LC600 ہیڈ فکسڈ لیزر کٹنگ مشین
ڈائی ڈیزائن تیار ہونے کے بعد، پہلا پروڈکشن مرحلہ ڈائی بورڈ کو کاٹ رہا ہے۔ ADW-LC600 ایک لیزر کٹنگ مشین ہے جسے اس کام کے لیے ڈیزائن کیا گیا ہے۔
اس میں ایک فکسڈ لیزر ہیڈ اور ایک چلتی ہوئی میز کا استعمال کیا گیا ہے، جو کٹائی کو مستحکم رکھتا ہے۔ درآمد شدہ گراؤنڈ بال سکرو ڈرائیو استحکام اور اعلی درستگی کا اضافہ کرتی ہے، جبکہ کراس ڈھانچہ طویل مدتی آپریشن کو سپورٹ کرتا ہے۔ آٹو فالو کٹنگ سسٹم اسے بورڈ کی مختلف موٹائیوں کو ایک پاس میں کاٹنے کی اجازت دیتا ہے، اور آئینے اور لینس کو تبدیل کرنا اور صاف کرنا آسان ہے۔ یہ 6 ملی میٹر سے 22 ملی میٹر تک پلائیووڈ کے ساتھ ساتھ پی وی سی بورڈ، ایکریلک، اور اسٹیل کو 3 ملی میٹر سے کم سنبھال سکتا ہے۔
| آئٹم | تفصیلات |
|---|---|
| ورکنگ ایریا | 1200 × 1800 ملی میٹر (اپنی مرضی کے مطابق) |
| لیزر کا راستہ | لیزر ہیڈ فکسڈ، ٹیبل چلتا ہے |
| ڈرائیو کی قسم | درآمد شدہ گراؤنڈ بال سکرو |
| کاٹنے کا مواد | 6–22 ملی میٹر پلائیووڈ، پی وی سی، ایکریلک، سٹیل <3 ملی میٹر |
| فائل کی شکل | AI، DST، PLT، BMP، DXF |
| بجلی کی فراہمی | سنگل فیز 220V، 50/60Hz، 10A |
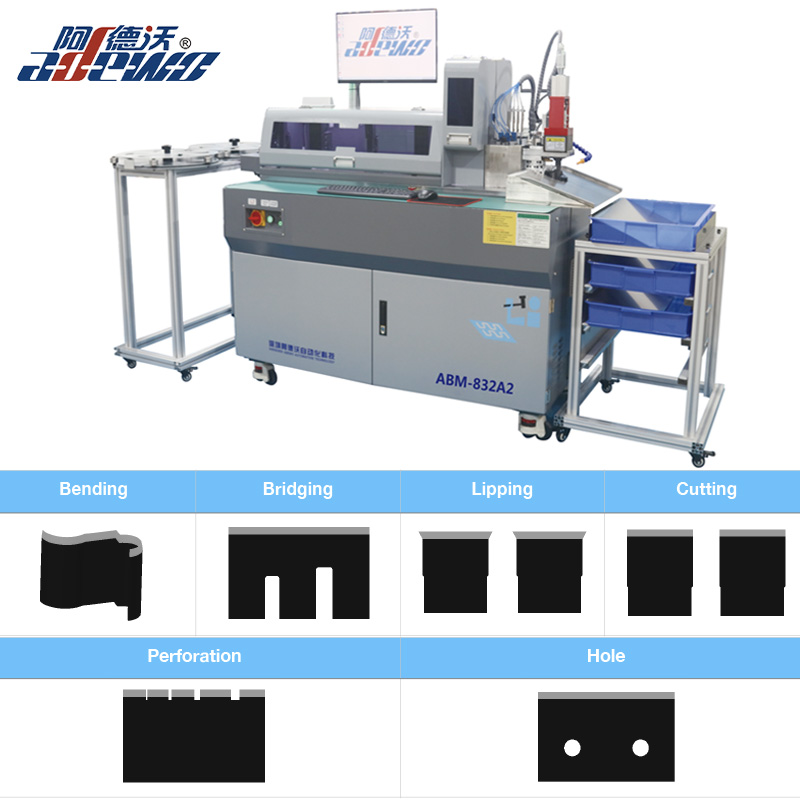
ایک بار جب ڈائی بورڈ کاٹ دیا جاتا ہے، سٹیل کے قوانین کو کاغذ کے تھیلے کی شکل سے مماثل کرنے کے لیے موڑنے اور کاٹنے کی ضرورت ہوتی ہے۔ ABM-832A2 اس قدم کو خودکار کرتا ہے۔
یہ ایک آپریشن میں موڑنے اور کاٹنے کو یکجا کرتا ہے، اس عمل کو محفوظ اور زیادہ موثر بناتا ہے۔ ملٹی پنچ ٹول لپنگ، مولڈ کٹ، برج، ہول، یا پرفوریشن جیسے انتخاب پیش کرتا ہے اور ہر ٹول آزاد اور تبدیل کرنے میں آسان ہے۔ سکرو گائیڈ فیڈنگ کے ساتھ ڈبل کلیمپ مسلسل کام کرنے کی اجازت دیتے ہیں، اور سمارٹ سافٹ ویئر متعدد زبان کے اختیارات کے ساتھ استعمال کرنا آسان ہے۔ یہ 0.45mm سے 1.05mm تک اصول کی موٹائی اور 8mm سے 32mm تک کی اونچائیوں کو سپورٹ کرتا ہے۔
| آئٹم | تفصیلات |
|---|---|
| اصول کی موٹائی | 0.45، 0.53، 0.71، 1.05 ملی میٹر |
| اصول کی اونچائی | 8-32 ملی میٹر |
| بنیادی افعال | موڑنے، لپنگ، مولڈ کٹ، پل، فلیٹ کٹ |
| اختیاری افعال | سوراخ کرنا، سوراخ کرنا |
| فائل کی شکل | ڈی ایکس ایف، ڈی ڈبلیو جی |
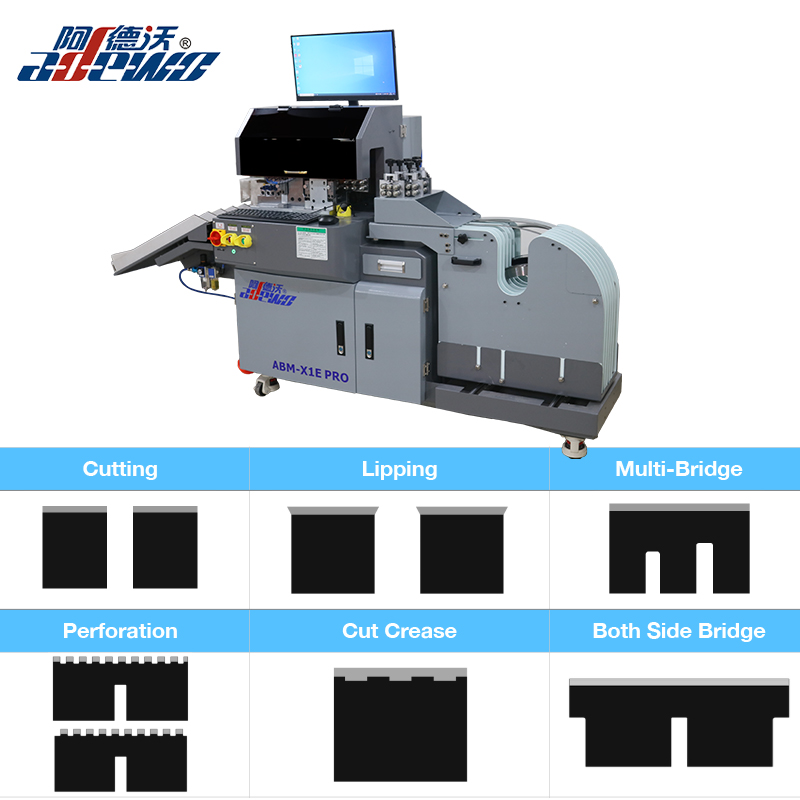
3. ABM-X1E PRO لمبائی چھانٹنے والی کریزنگ کٹنگ مشین
کاغذی تھیلوں پر تہوں کو صاف کرنے کے لیے کریزنگ رولز اہم ہیں۔ ABM-X1E PRO کریزنگ رولز اور متعلقہ خصوصیات کو درست طریقے سے تیار کرنے میں مدد کرتا ہے۔
سافٹ ویئر خود بخود مختلف لمبائیوں کی شناخت کرتا ہے، لہذا آپ کو انہیں دستی طور پر ترتیب دینے کی ضرورت نہیں ہے۔ ٹولز حسب ضرورت ہیں، بشمول سٹرپنگ رول اور 4pt/8pt لیزر کریز کے اختیارات۔ ہر ٹول آزاد اور تبدیل کرنے میں آسان ہے، اور سروو موٹر آٹو برجنگ اور آٹو کٹنگ کو ہینڈل کرتی ہے۔ پرفوریشن اور کٹ کریز کی چوڑائی سافٹ ویئر کے ذریعے سیٹ کی جا سکتی ہے۔ ایک ملٹی رول کیسٹ میں اسٹیل رول کی سات کنڈیاں ہوتی ہیں، جو تبدیلیوں کو آسان اور محفوظ بناتی ہیں۔ یہ مشین انگریزی اور چینی سافٹ ویئر کو بھی سپورٹ کرتی ہے اور اس میں ایک چھوٹا سا نشان ہے۔
| آئٹم | تفصیلات |
|---|---|
| اصول کی موٹائی | 0.71، 1.05، 1.42 ملی میٹر |
| تین ٹول افعال | پل، کاٹنا، لپکنا، دونوں طرف کا پل |
| چار ٹول کے افعال | برجنگ، کاٹنا، لپنگ، دونوں طرف پل، سوراخ |
| اختیاری افعال | کٹ کریز، کارنر کٹ، 4pt/8pt کریزنگ رول، سٹرپنگ رول |
| فائل کی شکل | ڈی ایکس ایف، ڈی ڈبلیو جی |
- کاغذی تھیلی تیار کرنے والی دکانیں باقاعدگی سے مر جاتی ہیں جو ٹرناراؤنڈ ٹائم کو کم کرنا چاہتے ہیں۔
- پیکیجنگ کمپنیاں جنھیں ڈیلیوری کے سخت نظام الاوقات کو پورا کرنے کے لیے تیزی سے ڈائی پروڈکشن کی ضرورت ہے۔
- مینوفیکچررز ملازمتوں میں بہتر مستقل مزاجی اور تکرار کی تلاش میں ہیں۔
- کاروباری لاگت میں متناسب اضافہ کیے بغیر پیپر بیگ ڈائی پروڈکشن کو پیمانہ کرنے کا منصوبہ بنا رہے ہیں۔
کاغذی بیگ کو ڈائی بنانا ایک کثیر مرحلہ عمل ہے جو ہر مرحلے پر درستگی کا مطالبہ کرتا ہے — CAD ڈیزائن اور لیزر کٹنگ سے لے کر رول موڑنے، داخل کرنے، ربڑنگ اور ٹیسٹنگ تک۔ ان میں سے کسی ایک قدم کے غلط ہونے کا مطلب ہے ایک ایسی ڈائی جو صاف نہیں کٹتی، ٹھیک سے کریز نہیں کرتی، یا دیر تک نہیں رہتی۔
اچھی خبر یہ ہے کہ اس عمل کا زیادہ تر حصہ خودکار ہو سکتا ہے۔ اگر آپ پیپر بیگ تیار کر رہے ہیں اور رفتار، درستگی، یا مستقل مزاجی کو بہتر بنانا چاہتے ہیں تو یہ مشینیں تلاش کرنے کے قابل ہیں۔ آپ اپنی پیداواری ضروریات کے مطابق ڈیمو، مشین کی وضاحتیں، یا تکنیکی مدد کے لیے اڈو سے رابطہ کر سکتے ہیں۔
کاپی رائٹ © 2022 Adewo Automation Equipment Co., Ltd. جملہ حقوق محفوظ ہیں۔
Links Sitemap RSS XML رازداری کی پالیسی