
کاپی رائٹ © 2022 Adewo Automation Equipment Co., Ltd. جملہ حقوق محفوظ ہیں۔
Links Sitemap RSS XML رازداری کی پالیسی

اس طرح کے عین مطابق تشکیل کو حاصل کرنے کے لئے ڈائی کٹنگ پروسیسنگ کو کیا قابل بناتا ہے؟
ہر ڈائی کٹ پروڈکٹ کو کٹنگ ڈائی پر کیوں انحصار کرنا چاہیے؟
اگرچہ یہ ایک سادہ کاٹنے کا عمل معلوم ہو سکتا ہے،ڈائی میکنگدرحقیقت مرنے کی روح ہے۔
1. ایک کٹنگ ڈائی بنیادی طور پر ہے۔ایک پروڈکٹ کے لیے فارمنگ ٹیمپلیٹ.
ڈائی کٹنگ کے عمل میں، پروڈکٹ کی شکل، سوراخ کے قطر، کریز لائنز، اور کٹ آؤٹ پیٹرن سبھی ڈائی کی کٹنگ ایج جیومیٹری کے ذریعے دوبارہ تیار کیے جاتے ہیں۔ پریس صرف عمودی قوت فراہم کرتا ہے، جبکہ حتمی جہتی رواداری اور کنارے کا معیار ڈائی کی فیبریکیشن کی درستگی پر منحصر ہے۔
2. براہ راست کاٹنے-مرنےجہتی درستگی کا تعین کرتا ہے۔اورپیداوار کی شرحتیار مصنوعات کی.
بیچ سے بیچ کے بہت سے انحراف، گڑبڑ، اور چپکنے کے مسائل کا پتہ خود کٹنگ ڈائی سے لگایا جا سکتا ہے۔
کنارے کی نفاست، سختی، اور سموچ کا انحراف - بیچ کے جہتی مستقل مزاجی، گڑبڑ کی موجودگی، اور چپکنے کے خطرے کو براہ راست متاثر کرتا ہے۔
ہماری خمیدہ بلیڈ بینڈر سیریز (A1, B1, A2580) درج ذیل تکنیکی خصوصیات کے ذریعے ڈائی کوالٹی کو یقینی بناتی ہے:
· کھانا کھلانے کی درستگی:دوہری کلیمپ سکرو فیڈنگکی بار بار پوزیشننگ کی درستگی کے ساتھ میکانزم±0.03 ملی میٹرمسلسل موڑ پوائنٹ کوآرڈینیٹ کو یقینی بنانا؛
·چھدرن یونٹ: سایڈست کلیئرنس کے ساتھ ماڈیولر ڈائی ڈیزائن (اصول کی موٹائی 0.45–1.05 ملی میٹر کے ساتھ ہم آہنگ)۔
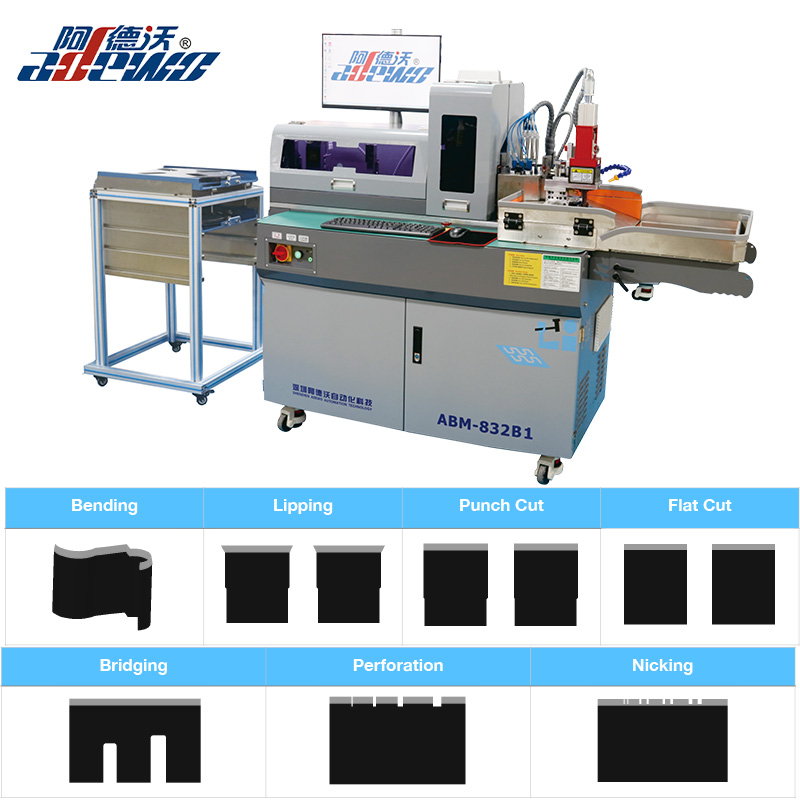
· موڑنے کی تشکیل:سروو کنٹرولڈ موڑنے والا زاویہکے ساتھموڑنے والی چپٹی 0.2 ملی میٹرکے ساتھ جوڑااندرونی شافٹ کو فوری تبدیل کریں۔مختلف بلیڈ کی موٹائی اور قطر کو ایڈجسٹ کرنے کے لیے۔
·خصوصی افعال:
B1 سایڈست گہرائی (کم سے کم0.2 ملی میٹر) پیکیجنگ میں پری کریزنگ کے لیے؛
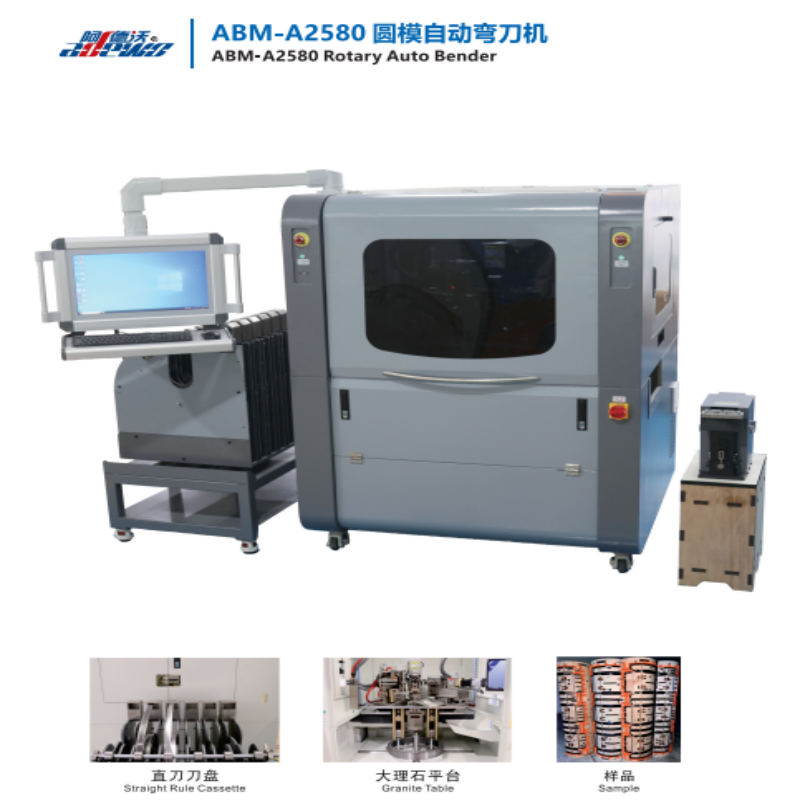
A2580 روٹری ڈیز کے لیے تیار کیا گیا ہے، جو بلیڈ کی بلندیوں کو سپورٹ کرتا ہے۔22 سے 30 ملی میٹر,
پل پنچنگ، لپنگ، اور دیگر پیچیدہ خصوصیات کے خودکار عمل کے ساتھ۔
3. مادی مخصوص حل:
· نرم جھاگ → کمپریشن گرنے سے بچنے کے لیے ہائی ہارڈنس بیکنگ ڈائی کا استعمال کریں۔
· انتہائی پتلی فلموں کے لیے کنارے کی اونچائی ≤ 0.01 ملی میٹر کی ضرورت ہوتی ہے، جو ہمارے اختیاری درستگی پیسنے کے عمل کے ذریعے حاصل کی جا سکتی ہے۔
ڈائی سیٹ ہونے کے بعد، بیچ سے بیچجہتی انحراف کو ±0.1 ملی میٹر کے اندر برقرار رکھا جاتا ہے۔کے ساتھدہرانے کی غلطی <0.05 ملی میٹر، نمایاں طور پر دستی کاٹنے کی تغیر کو ختم کرنا۔
پروٹوٹائپ رنز اور بڑے پیمانے پر پیداوار دونوں کے لیے موزوں، ہمارے حل تبدیلی کے وقت کو کم کرتے ہیں اور ترسیل کے چکر کو مختصر کرتے ہیں۔
تجویز کردہ خبریں:
ABM-832C1 آٹو بینڈر کے ساتھ آپ کون سے خانے بنا سکتے ہیں؟
A2580 روٹری آٹو بینڈر: ڈائی میکنگ کے لیے درستگی اور کارکردگی
کاپی رائٹ © 2022 Adewo Automation Equipment Co., Ltd. جملہ حقوق محفوظ ہیں۔
Links Sitemap RSS XML رازداری کی پالیسی